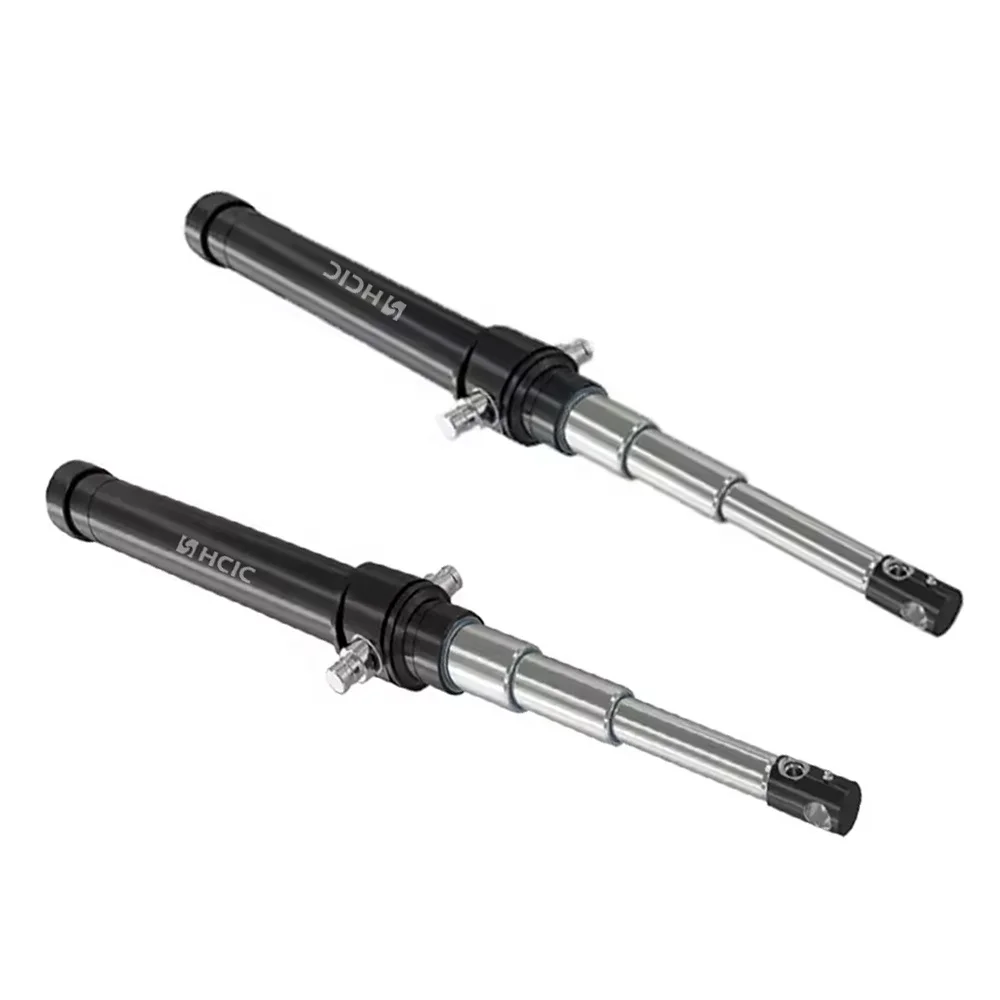

HCIC هي الشركة العالمية الرائدة في مجال تصنيع العرفاسطوانات هيدروليكيةووحدات الطاقة منذ عام 1998، اليوم عن التشغيل الرسمي لخط إنتاج الكشط والتلميع الآلي (SRB) الجديد الذي تبلغ تكلفته عدة ملايين من الدولارات.
تم تركيب هذه الآلة المتقدمة للخدمة الشاقة في منشأة التصنيع الهيدروليكي الرئيسية التابعة لشركة HCIC، وقد تم تصميمها خصيصًا للتشطيب العميق لبراميل الأسطوانات الفولاذية غير الملحومة. يمكن للمنشأة معالجة الأقطار الداخلية للأنبوب من 50 مم إلى 400 مم (1.97 بوصة إلى 15.75 بوصة) وأطوال عمل أحادية المسار تصل إلى 12 مترًا (39.4 قدمًا)، مما يوسع بشكل كبير عرض النطاق الترددي لتصنيع HCIC للتعدين والرافعات والأسطوانات البحرية والتلسكوبية طويلة الشوط والأسطوانات الصناعية الثقيلة.
| عملية التصنيع | الجمع بين تمرير واحد باستخدام الحاسب الآلي والصقل الأسطوانة |
|---|---|
| نطاق القطر الداخلي للأنبوب (التجويف). | Ø50 ملم إلى Ø400 ملم (1.97 بوصة إلى 15.75 بوصة) |
| الحد الأقصى لطول السكتة الدماغية أحادية التمرير | ما يصل إلى 12000 ملم (12.0 مترًا / 39.4 قدمًا) |
| خشونة السطح المحققة (Ra) | Ra 0.08 إلى 0.20 ميكرومتر (3.2 إلى 8.0 ميكرو بوصة) |
| تتحمل معيار التسامح | فئة أبعاد التجويف عالية الدقة ISO H8 / H9 |
| قدرة مادة الأنبوب | St52-3، E355، 27SiMn، 4140، Q355JR سبائك الفولاذ |
| تكامل فحص الجودة | سمك الموجات فوق الصوتية المضمنة ومقياس الهواء متعدد النقاط |
لعقود من الزمن،اسطوانة هيدروليكيةيعتمد التصنيع على الحفر الخشن متعدد الخطوات يليه شحذ الحجر الكاشطة متعدد الممرات. على الرغم من كونه عمليًا، فإن الشحذ التقليدي يكون بطيئًا، ويولد نفايات قابلة للاستهلاك بشكل كبير، ويمكن أن يترك أخاديد صغيرة مجهرية متقاطعة تعمل على تسريع تآكل سدادات المطاط الصناعي.
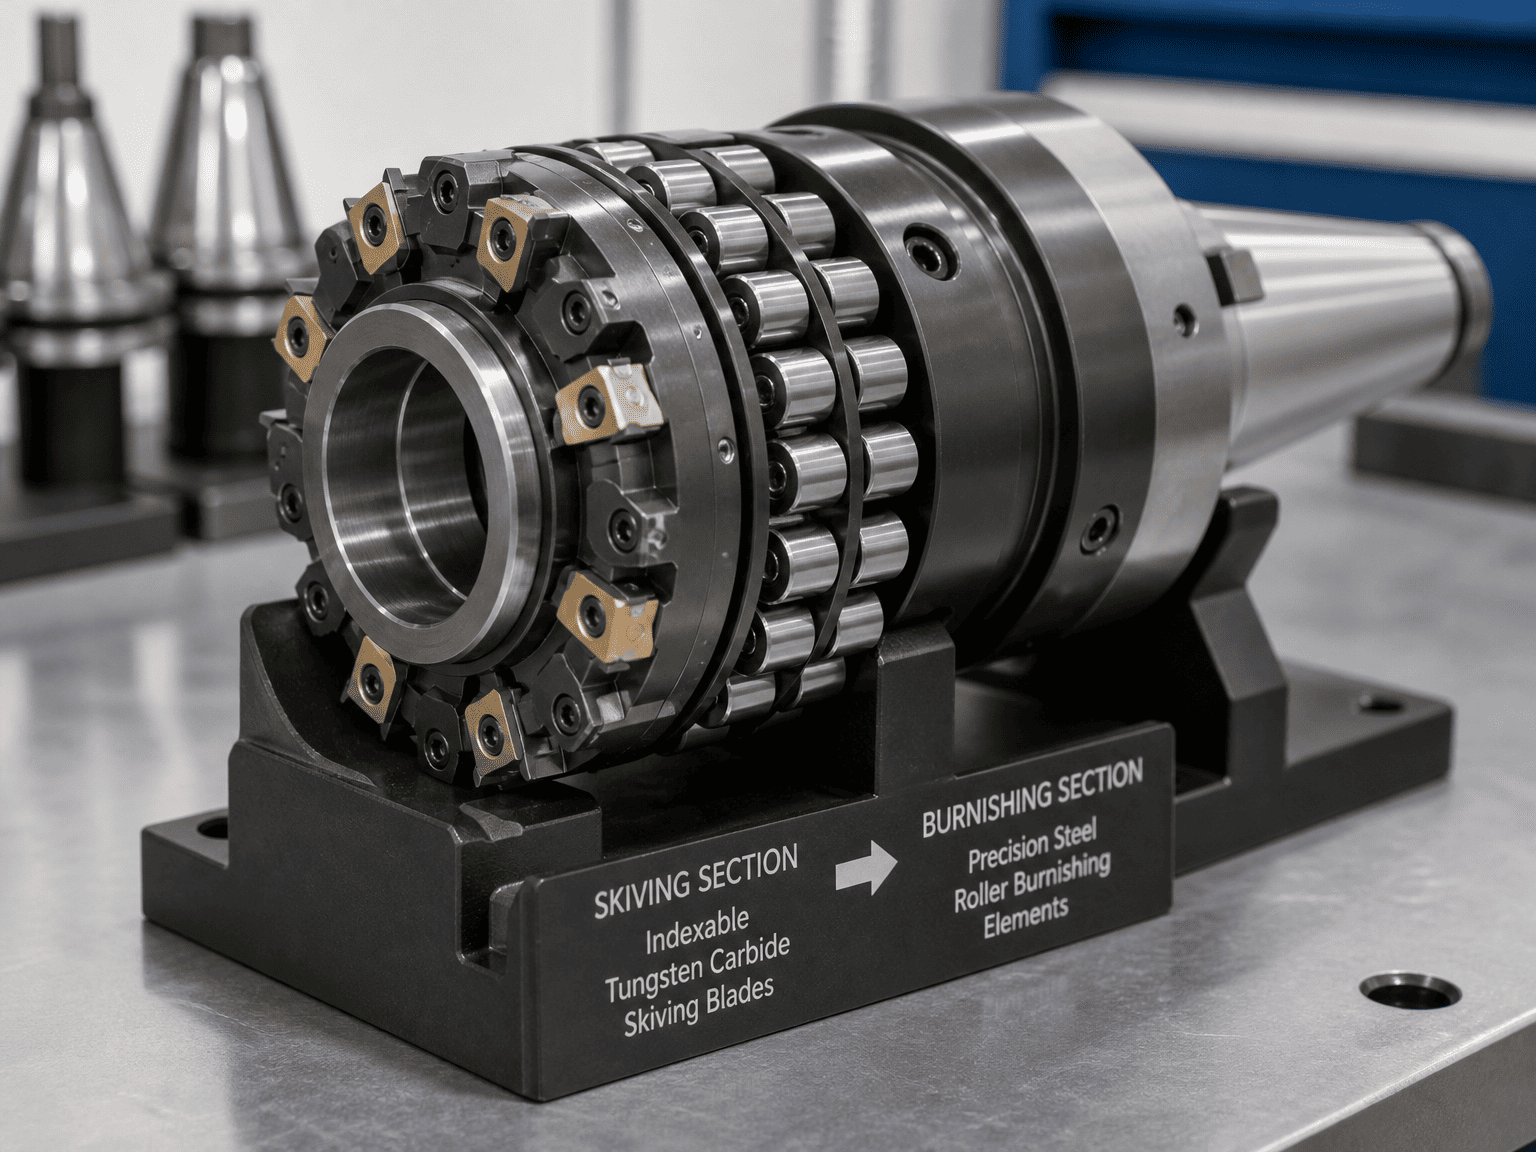
يستبدل خط أسطوانة صقل أسطوانة التزحلق الآلي باستخدام الحاسب الآلي HCIC هذه العمليات المتسلسلة بتمرير مستمر واحد عالي الكفاءة:
أثناء العملية، تعمل إدراجات كربيد عالية الدقة على إزالة جريان الأنبوب الخام واستدقاقه. مباشرة خلف رأس القطع، تمارس بكرات فولاذية صلبة ضغطًا شعاعيًا مكثفًا على جدار التجويف. يعمل هذا التشوه البلاستيكي الميكانيكي على تسوية القمم المعدنية المجهرية في الوديان، مما يخلق سطحًا فائق النعومة يشبه المرآة ($Ra \le 0.15\text{ }\mu\text{m}$) مما يقلل بشكل كبير من احتكاك الختم ويمنع التآكل الدقيق.
على عكس عمليات القطع أو الطحن التي تنتج إجهاد سطح الشد المتبقي، فإن الصقل بالأسطوانة يحفز ضغوط الضغط المتبقية العميقة في جدار الأنبوب الداخلي. يعمل هذا التصلب على البارد على زيادة صلابة السطح بنسبة 15% إلى 30%، مما يعزز بشكل كبير مقاومة التشقق الناتج عن الإجهاد عالي الضغط وتمدد البرميل الداخلي تحت الأحمال الدورية الثقيلة.
غالبًا ما يتطلب حفر وشحذ الحفر العميقة التقليدية للحفارة الثقيلة بطول 8 أمتار أو البرميل التلسكوبي متعدد المراحل من 4 إلى 6 ساعات من وقت دورة الماكينة. يكمل خط CNC SRB الآلي نفس الأنبوب في أقل من 25 دقيقة، مما يقلل إجمالي فترات تصنيع مجموعة الأسطوانات من معيار الصناعة النموذجي من 6 إلى 8 أسابيع إلى 3 إلى 4 أسابيع فقط.
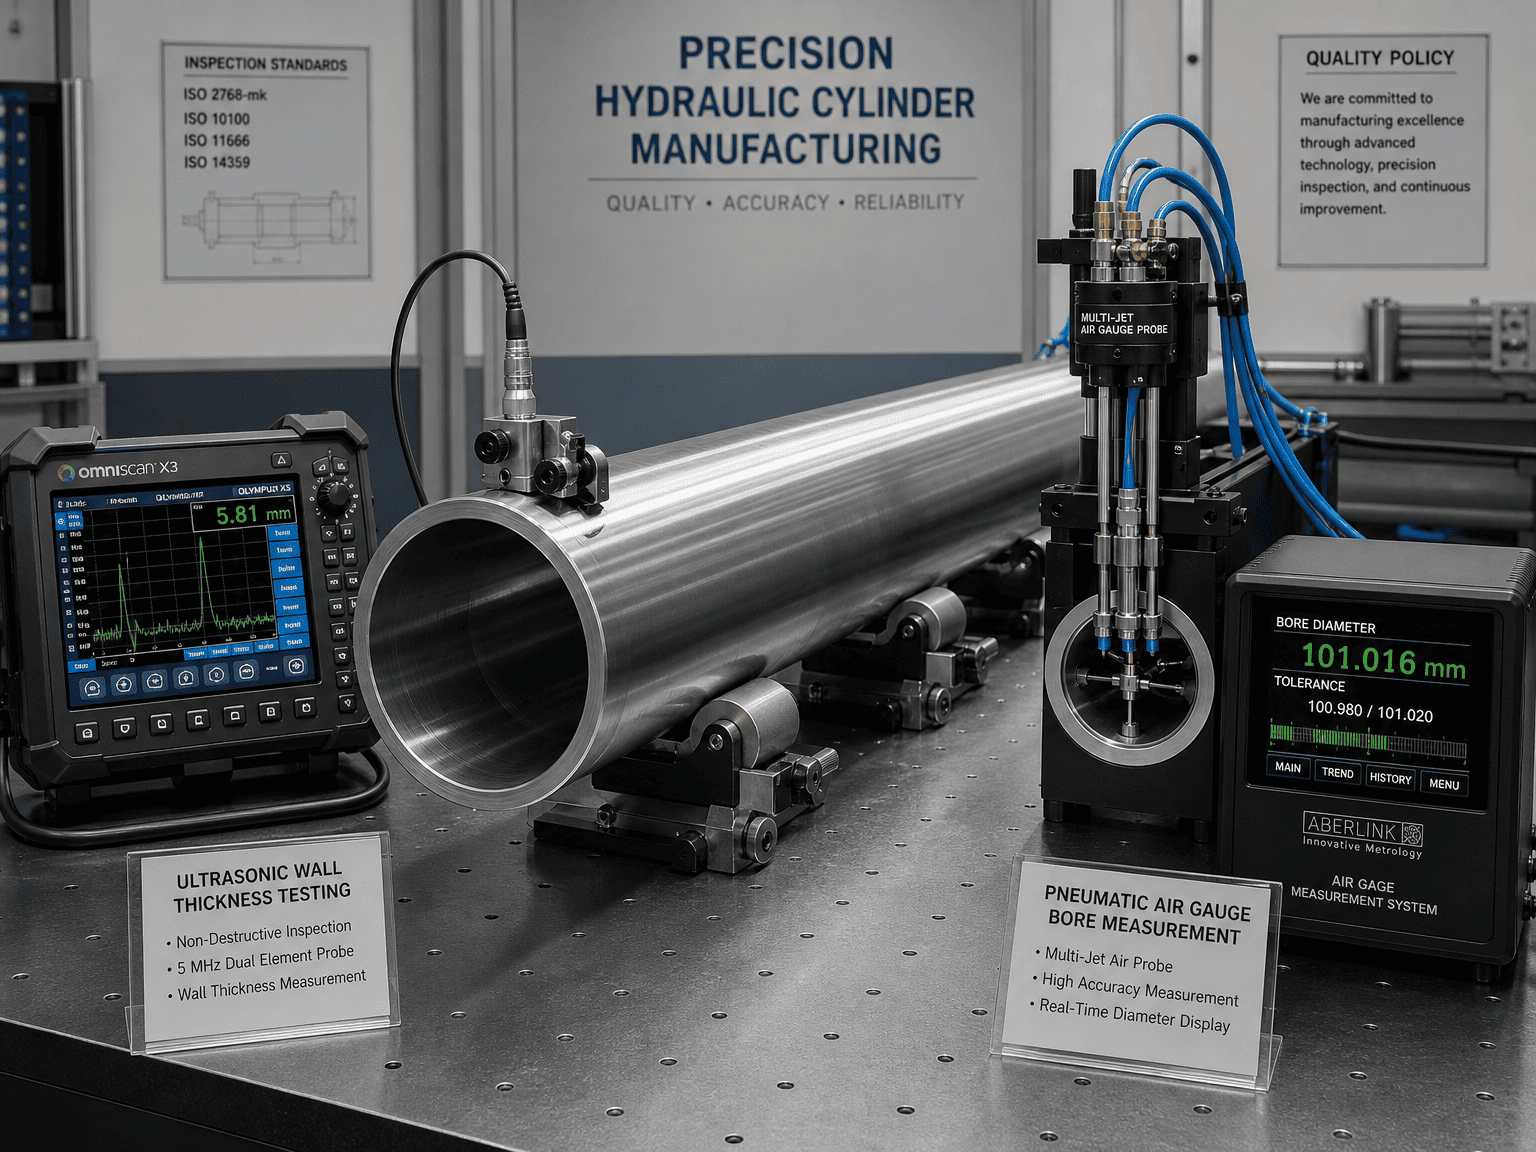
ولضمان التسليم الخالي من العيوب عبر أسواق التصدير العالمية، تم دمج خط الإنتاج الجديد بالكامل في إطار إدارة الجودة ISO 9001 الخاص بشركة HCIC:
صرح ديفيد سونج، مدير الهندسة الدولية في شركة HCIC قائلاً: "إن الاستثمار في البنية التحتية للتصنيع ذات المستوى العالمي يعد أمرًا أساسيًا لالتزام شركة HCIC تجاه شركائنا العالميين". "من خلال تشغيل خط أسطوانات صقل أسطوانة الصقل الآلي CNC الخاص بنا من HCIC، فإننا نوفر لمصنعي معدات تصنيع المعدات الأصلية في أمريكا الشمالية وأوروبا دقة من المستوى 1، وعمر تشغيل محكم ممتد، وسرعات توصيل رائدة في الصناعة للمحركات الهيدروليكية كبيرة التجويف وطويلة الشوط."
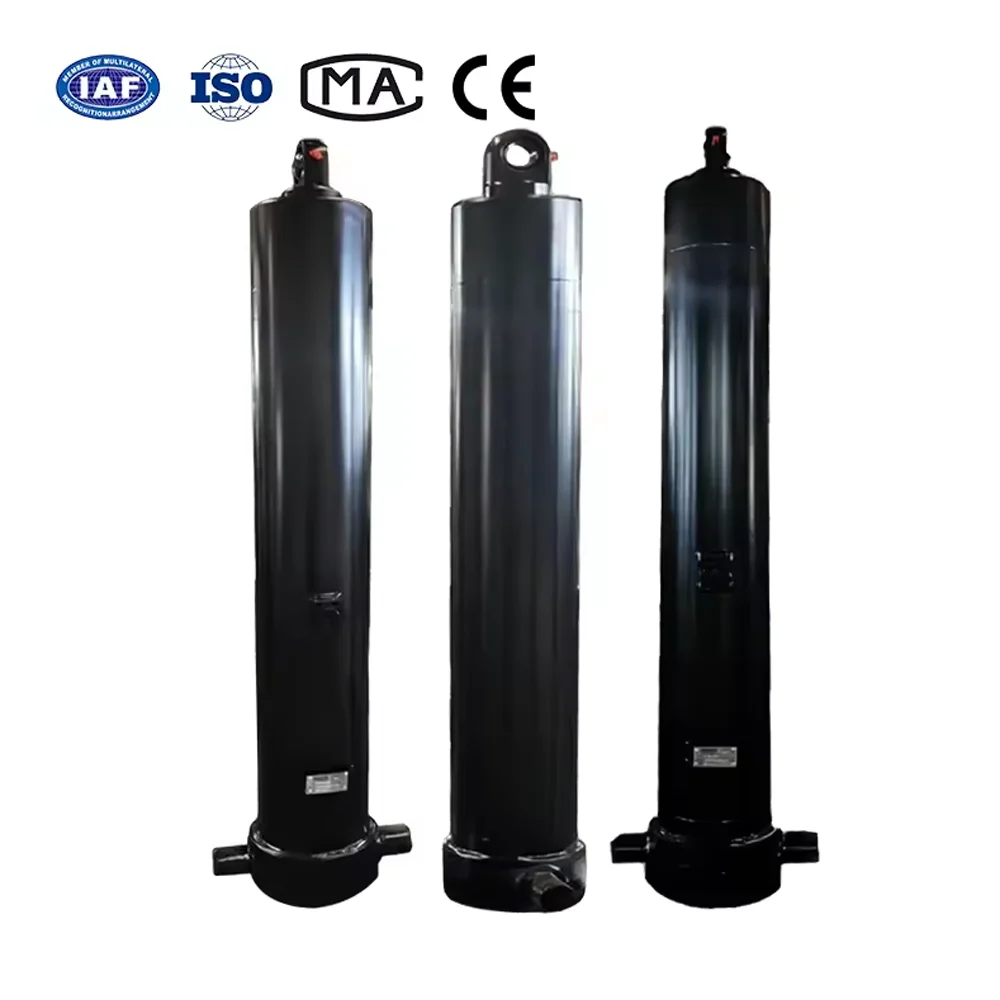
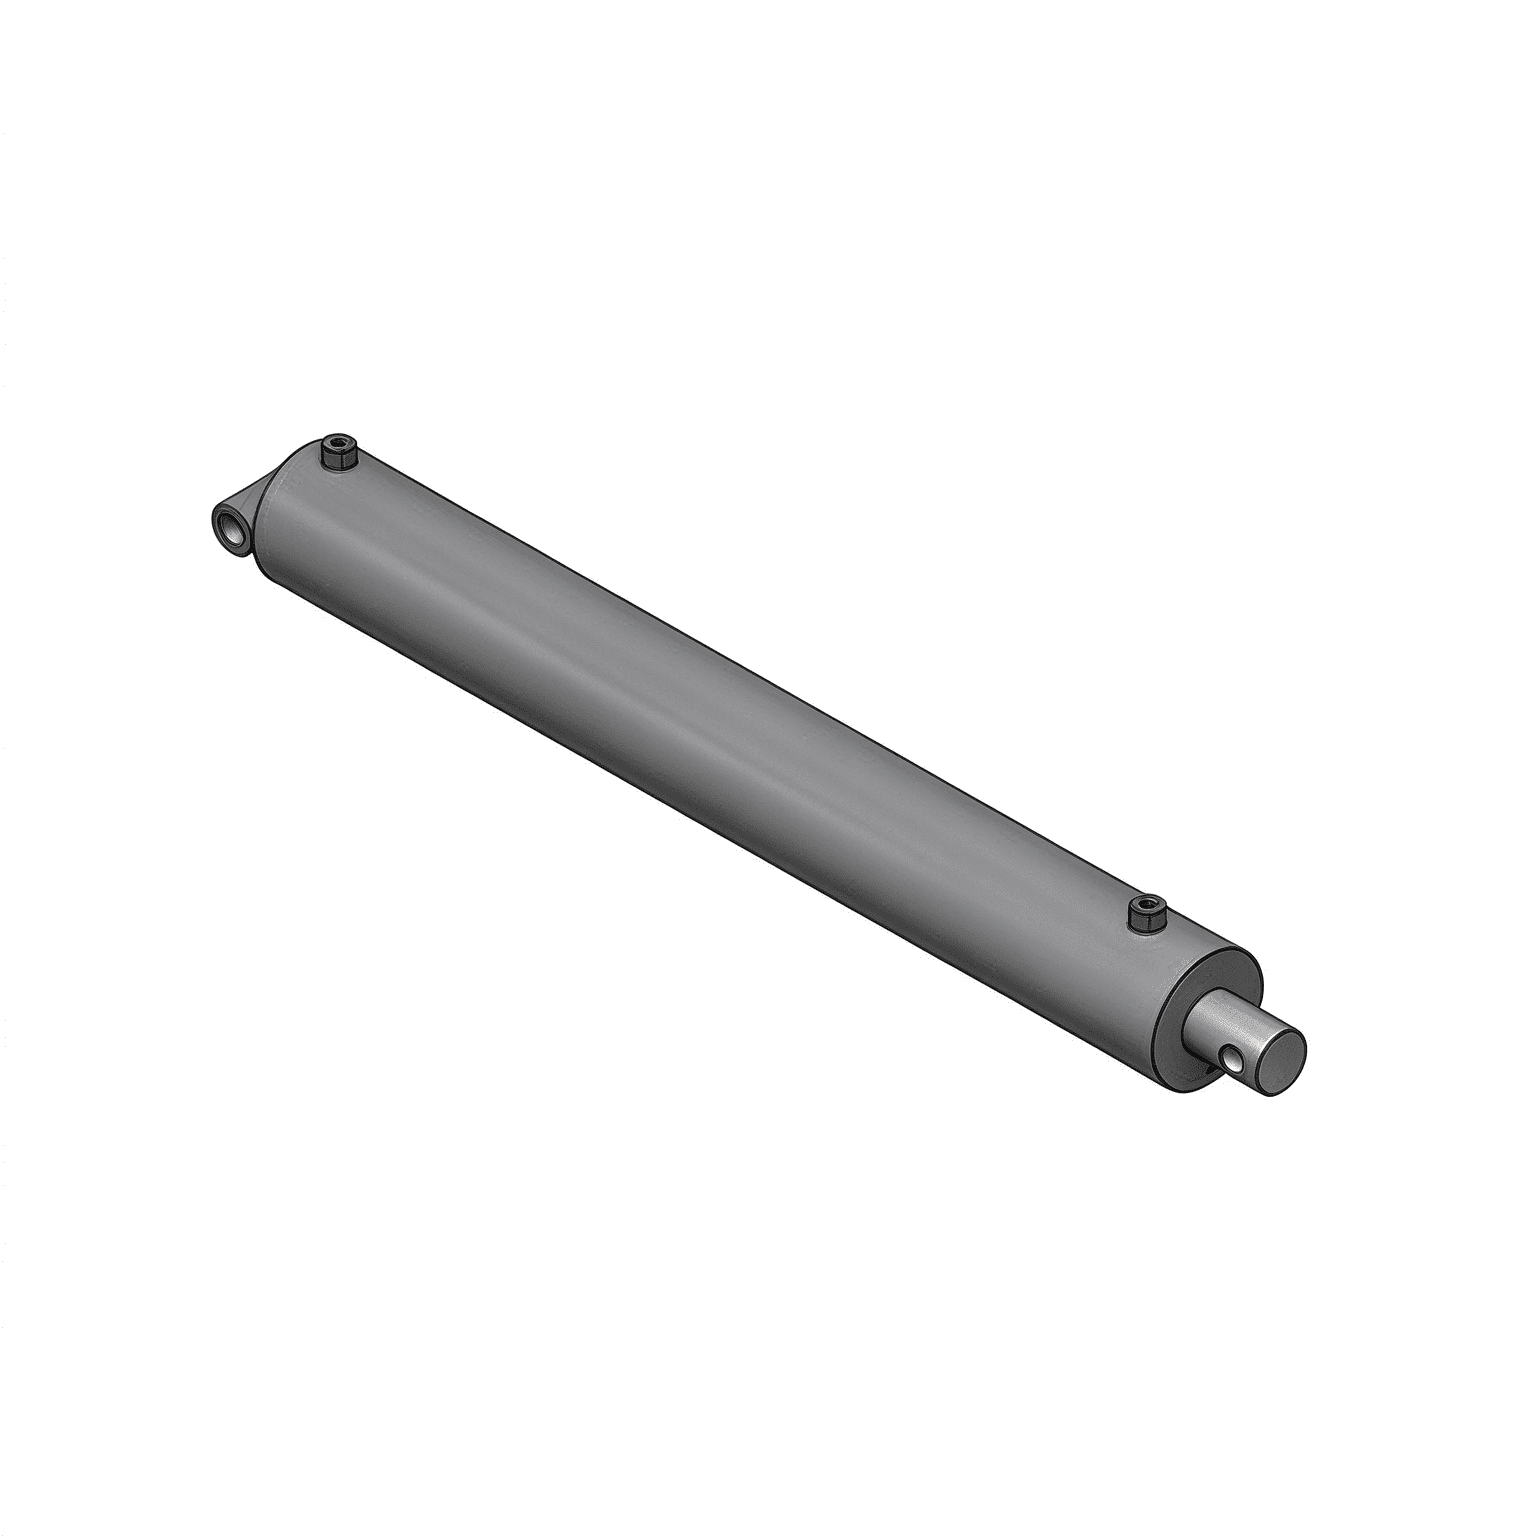
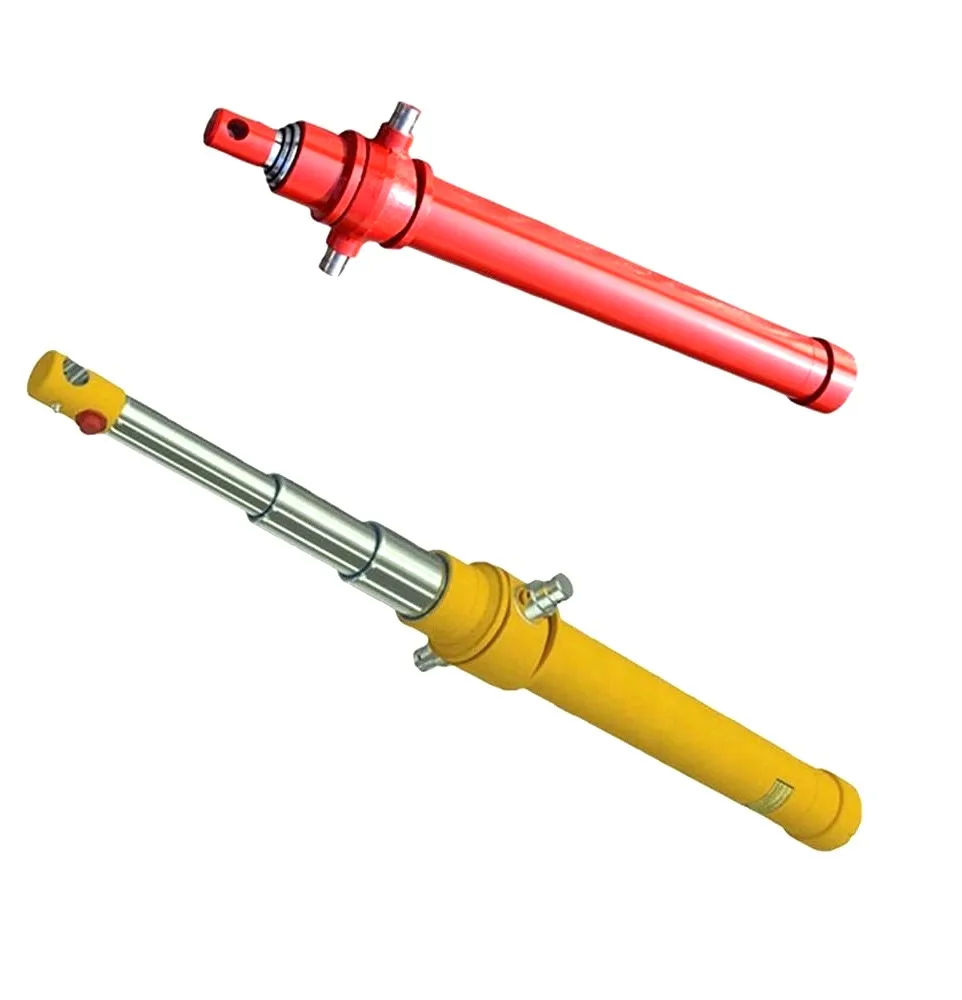
تعمل المنشأة الآن بكامل طاقتها، وتنتج أسطوانات تلسكوبية ذات حمولة عالية لشبه المقطورات القلابة، وأسطوانات تعبئة النفايات، وأسطوانات ذراع الرافعة للرافعات المتنقلة، وأسطوانات قضبان الربط/الأسطوانات الملحومة المخصصة للتطبيقات الصناعية الثقيلة.
تعكس المواصفات والتفاوتات المشار إليها في هذا الإعلان معايير اختبار قبول المصنع المعتمدة في منشأة التصنيع في جينان التابعة لشركة HCIC. يتم توفير الرسومات الهندسية وشهادات اختبار المواد (MTR) ووثائق الامتثال لمعايير ISO 9001 مع كل شحنة إنتاج.
لمناقشة تصنيع الأسطوانات ذات التجويف الكبير، أو مواصفات OEM المخصصة، أو طلب نماذج هندسية ثلاثية الأبعاد: