
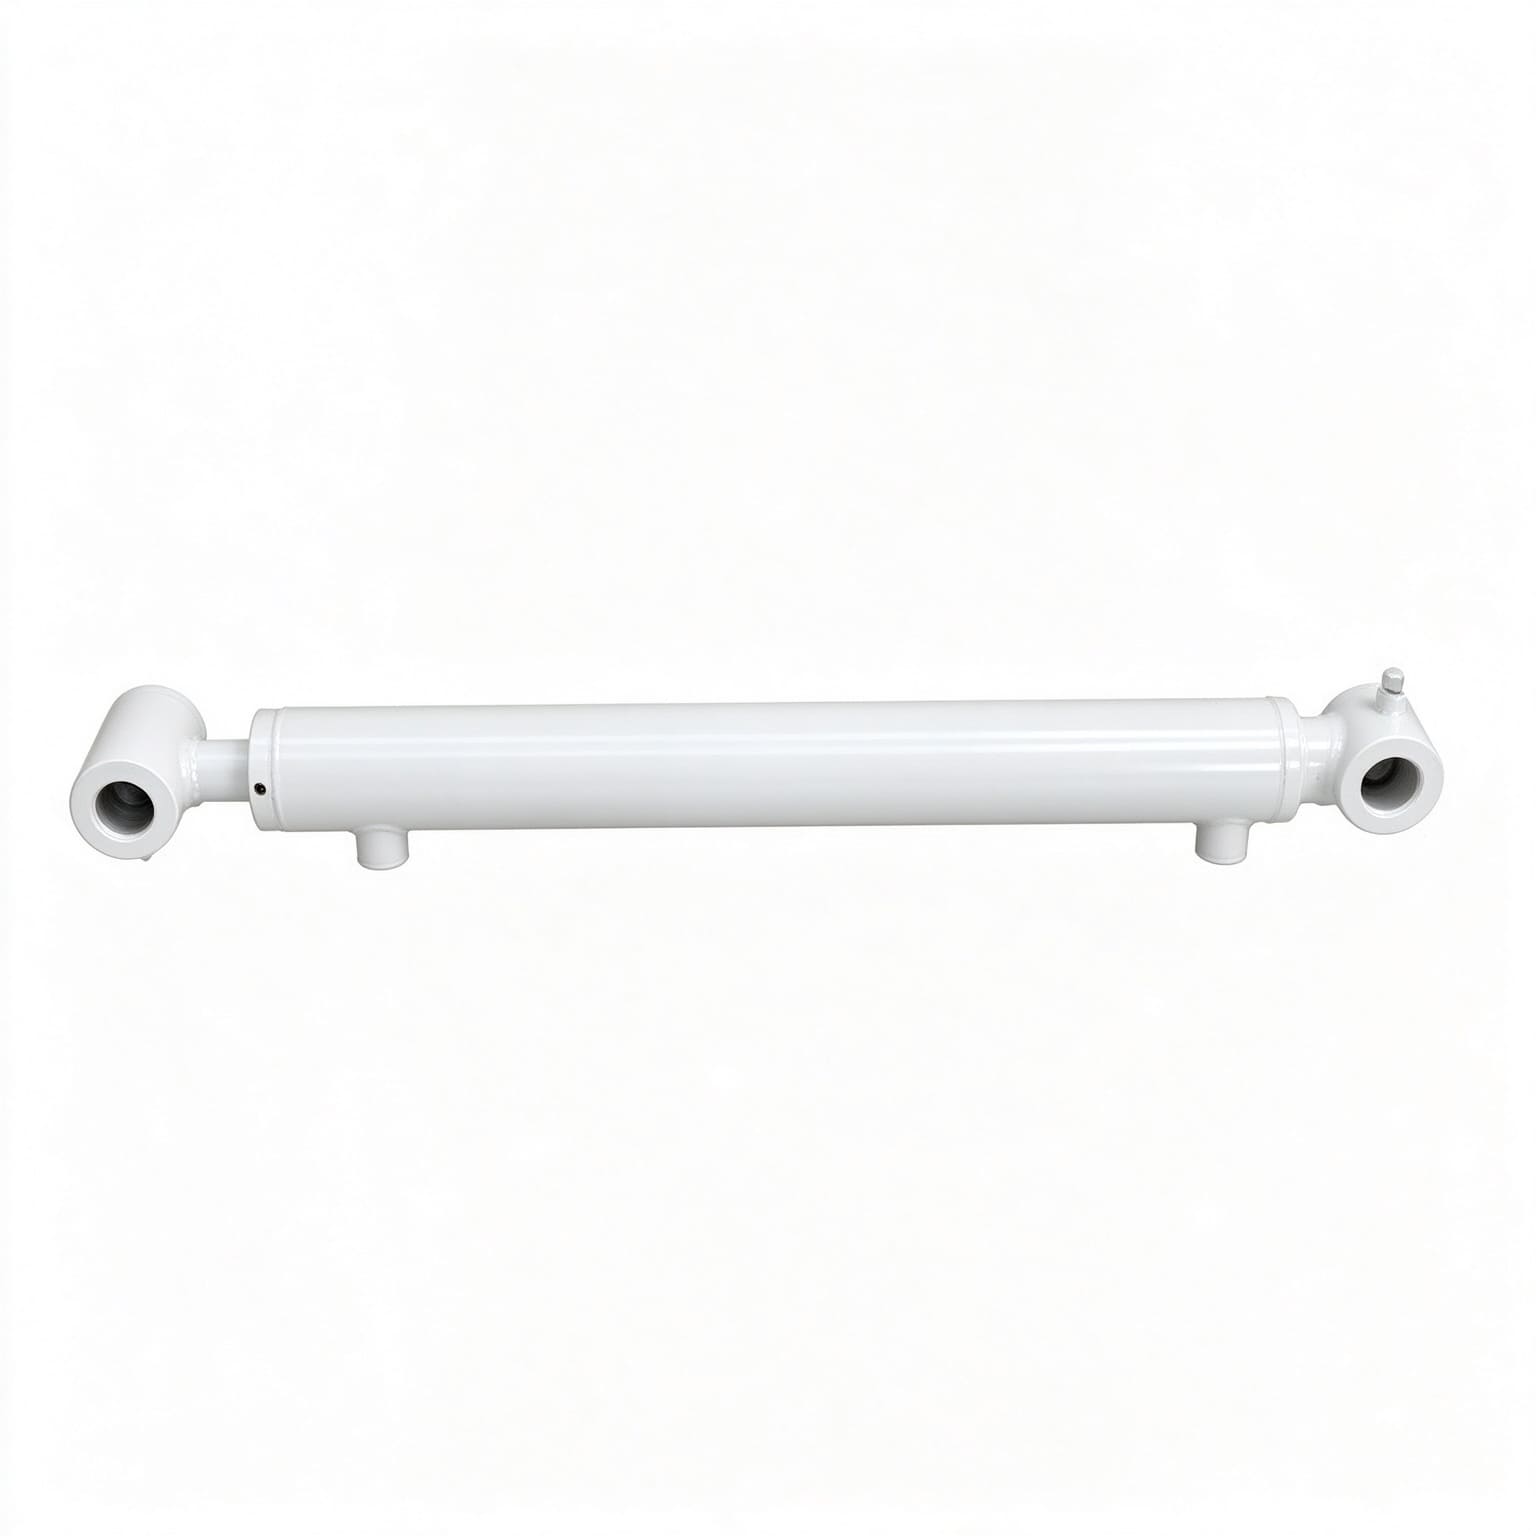
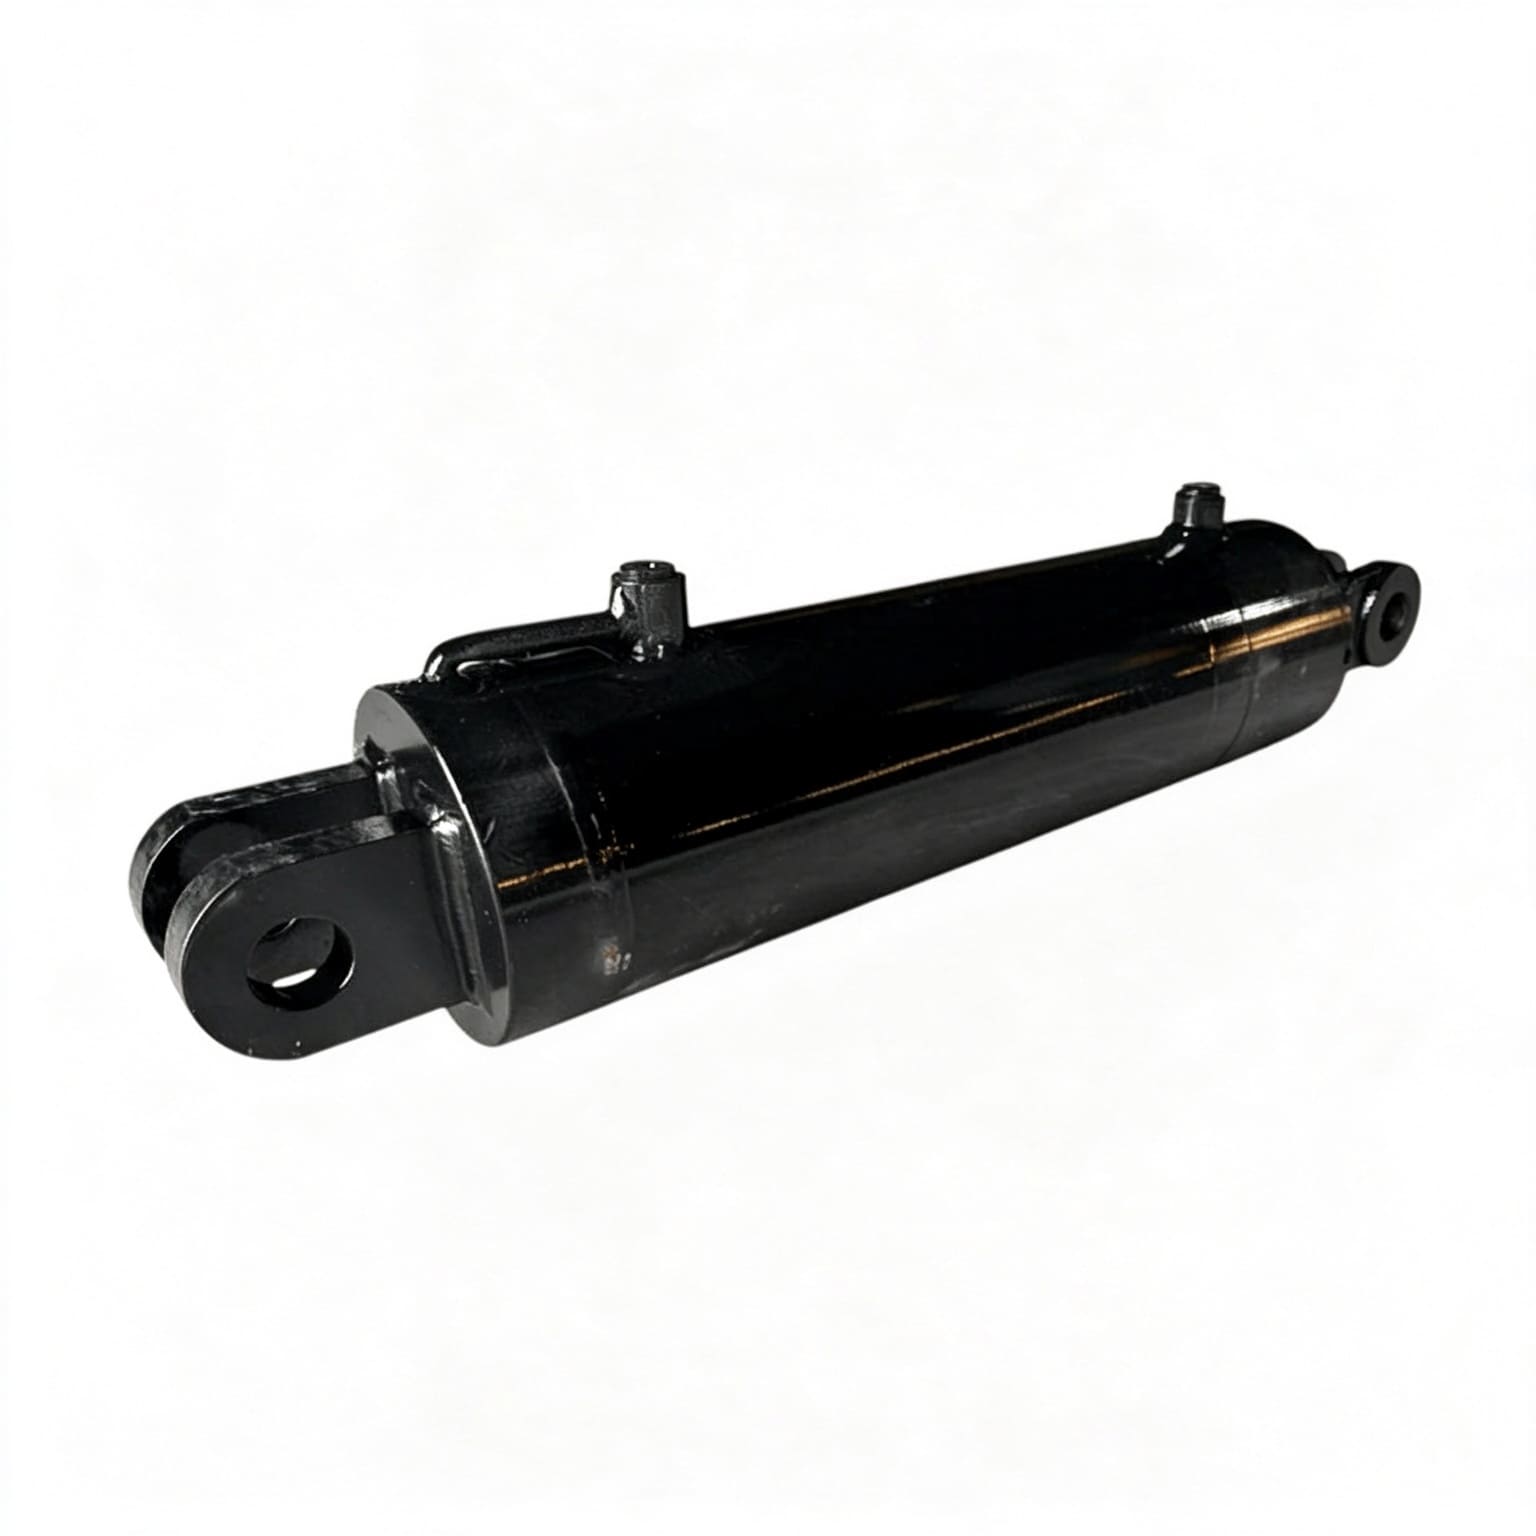
بالنسبة لمصنعي الآلات التجارية ومشغلي الأساطيل الهيدروليكية، فإن الأسطوانة غير المختبرة تمثل مسؤولية كبيرة. لا يمكن اكتشاف مسامية الصب المجهرية في الأغطية الطرفية الفولاذية، أو الانصهار الجذري غير الكامل في وصلات البراميل الملحومة، أو الشقوق الصغيرة في شفة الختم أثناء تجميع المصنع في ظل عمليات فحص الضغط الصفري الثابت.
عند تركيبها على حفار متنقل بوزن 30 طنًا أو مكبس تشكيل صناعي بقوة 350 بار، فإن الأسطوانة التي لم يتم التحقق منها والمعرضة لذروة الضغط الديناميكي ستعاني من تمزق كارثي في وصلة البرميل، أو تجريد خيوط الغدة القضيبية، أو انفجار سائل خارجي عنيف.
تنفيذ أاسطوانة هيدروليكية موحدةتعمل إجراءات اختبار الدليل الهيدروستاتيكي في ظل ظروف المصنع الخاضعة للرقابة على التحقق من السلامة الهيكلية قبل التسليم. من خلال ضغط غرفة السوائل إلى 1.5 مرة من ضغط العمل المقدر (تصنيف إثبات بنسبة 150%)، يتحقق مهندسو الجودة من ثلاثة خطوط أساسية غير قابلة للتفاوض:
1. هامش إنتاج المواد:التحقق من أن البراميل المصنوعة من سبائك الفولاذ غير الملحومة، والأغطية الطرفية المطروقة، واللحامات المفصلية المتصاعدة لا تتعرض لتشوه بلاستيكي دائم.
2. ختم الغدة الديناميكي:يؤكد أن الأكواب الأولية على شكل حرف U، والأختام المتدرجة من PTFE، وحلقات PEEK المضادة للبثق تغلق بشكل إيجابي دون قذف الفجوة عند الضغوط المرتفعة.
3. سلامة تجاوز المكبس الداخلي: يتم التحقق من عدم تجاوز السوائل عبر المنافذ بين غرف الغطاء والقضيب تحت الحمل الميكانيكي الكامل.
| غرض | مواصفة |
|---|---|
| معيار | مظروف ضغط الاختبار الهيدروستاتيكي ISO 10100 |
| ضغط التشغيل المقدر | 25.0 ميجا باسكال (250 بار / 3625 رطل لكل بوصة مربعة) |
| متطلبات المضاعف | 1.5x متطلبات إثبات المضاعف |
| اختبار إثبات الهيدروستاتيكي في المصنع | 37.5 ميجا باسكال (375 بار) |
| عقد الوقت | 10-15 دقيقة على الأقل |
| حد اضمحلال الضغط الرقمي | < 0.05 بار (انخفاض صفر) |
تحدد البروتوكولات الدولية لجودة طاقة السوائل أوقات احتجاز صارمة وعتبات قبول للأسطوانات الجديدة والمعاد بناؤها:
| معيار الاختبار | النطاق القياسي | نسبة الضغط الإلزامية | الحد الأدنى من وقت الاحتفاظ بالسكن | التسرب الخارجي المسموح به |
|---|---|---|---|---|
| آيزو 10100:2020 | قدرة الموائع الهيدروليكية – الأسطوانات – اختبارات القبول | 1.5 × ضغط العمل المقدر | 10 إلى 15 دقيقة | صفر قطرات (0 مل/دقيقة) |
| NFPA/T2.6.1 R2 | معيار اختبار احتواء ضغط طاقة السوائل | 1.5× إلى 2.0× ضغط العمل | 10 دقائق كحد أدنى | صفر تشويه هيكلي |
| الدين 24554 | سلسلة مدمجة من الأسطوانات الهيدروليكية 160 بار | 1.5 × الضغط المقدر (240 بار) | من 5 إلى 10 دقائق | صفر البكاء في الغدة |
| إن إسو 4413 | القواعد العامة ومتطلبات السلامة للأنظمة | 2.5 × عامل الأمان للانفجار | اختبار السكتة الدماغية الوظيفية الكاملة | احتواء الضغط الكامل |
يجب على فنيي ضمان الجودة تنفيذاسطوانة هيدروليكيةإجراء اختبار المقاومة الهيدروستاتيكية باستخدام سير عمل ورشة العمل المكون من 5 مراحل:
| منصة | عنصر الاختبار | المعلمة |
|---|---|---|
| 1 | تطهير الهواء ذو الضغط المنخفض | <1.0 ميجا باسكال |
| 2 | ركوب الدراجات السكتة الدماغية الكاملة | 3 دورات عند التدفق المقدر |
| 3 | عقد مقاوم لنهاية الغطاء | 1.5x الضغط لمدة 10 دقائق |
| 4 | عقد مقاوم لنهاية القضيب | 1.5x الضغط لمدة 10 دقائق |
| 5 | تدقيق اضمحلال ضغط المحول الرقمي | — |
يعمل الهواء المحبوس داخل الأسطوانة مثل زنبرك هوائي، حيث يقوم بتخزين طاقة مضغوطة خطيرة وتشويه قراءات محول الضغط.
قم بتركيب الأسطوانة أفقيًا على سرير الاختبار بحيث تكون منافذ الزيت متجهة للأعلى.
قم بتدوير السائل المعدني ISO VG 46 النظيف عبر كلا المنفذين عند ضغط منخفض (< 1.0 ميجا باسكال) أثناء فك مسامير التسييل حتى يتم تطهير السائل النقي الخالي من الفقاعات بشكل مستمر.
قم بتدوير قضيب الأسطوانة إلى الامتداد الكامل والتراجع الكامل ثلاث مرات كاملة تحت التدفق المقدر للتحقق من محاذاة الغدة بشكل سلس، والتحقق من الارتباط الميكانيكي، والتأكد من تعشيق رماح الوسادة الداخلية بسلاسة.
1. ضع المكبس بالكامل على غطاء الأسطوانة.
2. ارفع الضغط ببطء باستخدام مضخة تكثيف عالية الضغط متناسبة حتى تصل إلى ضغط عمل مقنن 1.5 (على سبيل المثال، 37.5 ميجا باسكال لأسطوانة 25.0 ميجا باسكال).
3. قم بقفل صمام العزل الهيدروليكي واستمر في الضغط الثابت لمدة لا تقل عن 10 دقائق متواصلة.
4. كرر نفس الإجراء لغرفة التراجع ذات نهاية القضيب.
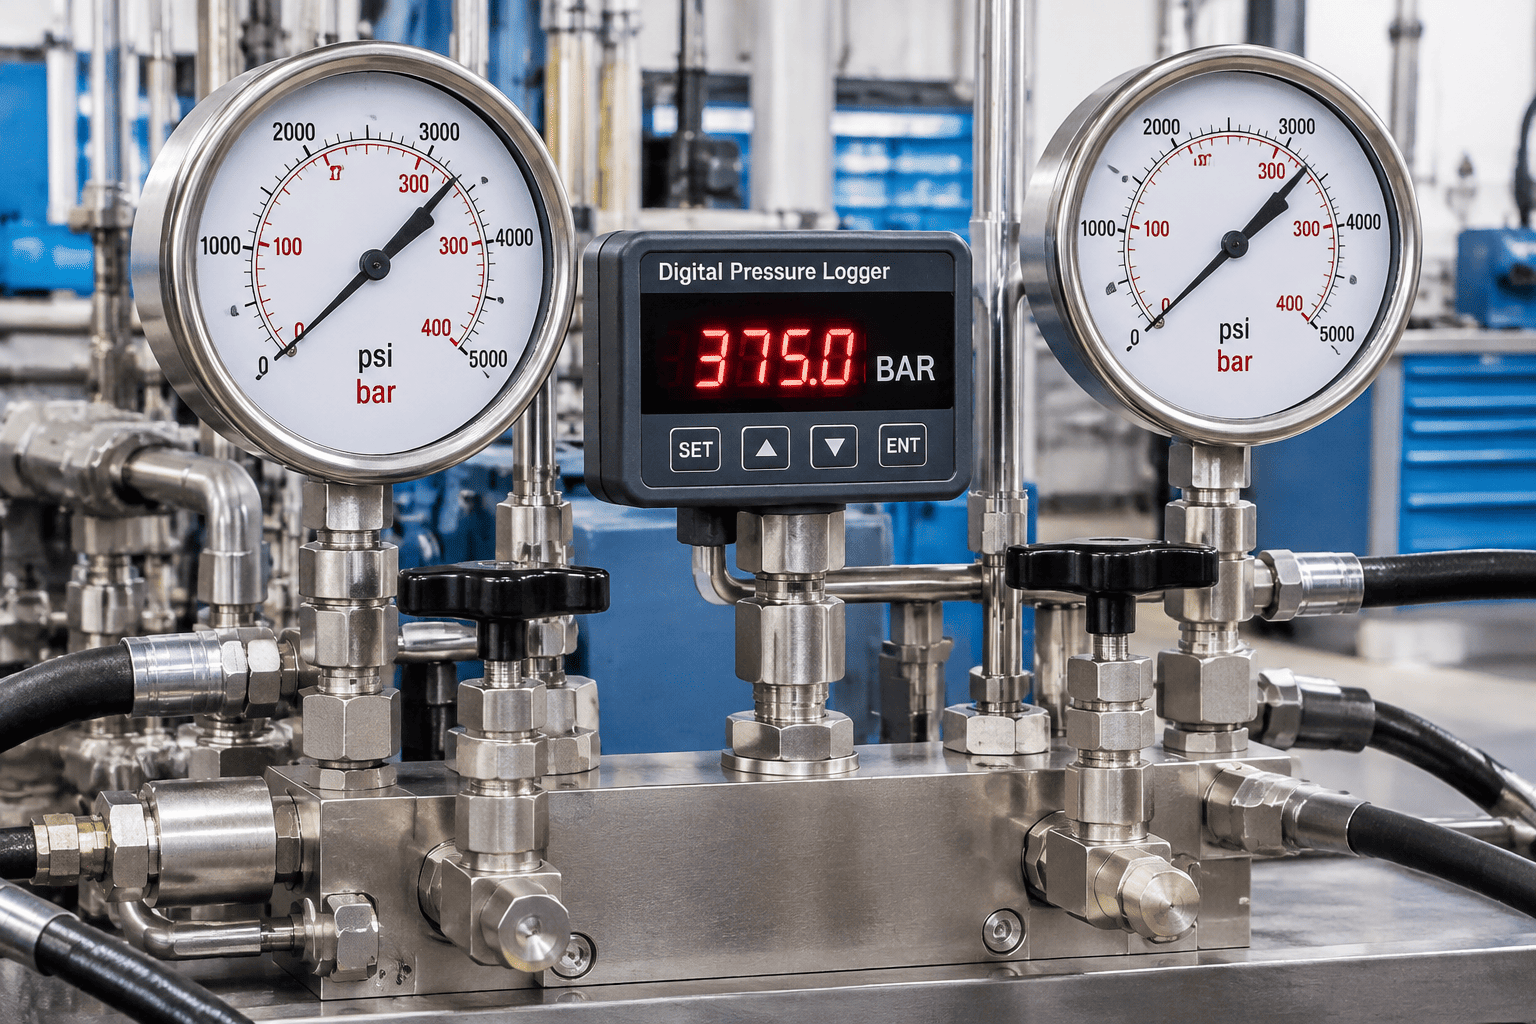
قم بتوصيل محول الضغط الرقمي بدقة 0.01 بار. خلال نافذة الانتظار لمدة 10 دقائق:
يشير انخفاض الضغط الذي يتجاوز 0.5 بار إما إلى تبريد السائل الحراري، أو تجاوز الختم المجهري، أو تسرب مشعب دائرة الاختبار.
تحقق من المنفذ المقابل المفتوح باستخدام دورق بصري: لا يُسمح بأي قطرات من تجاوز الزيت بموجب معايير ISO 10100 Class 1.
يتضمن اختبار أسطوانات طاقة السوائل عند 350 إلى 500 بار طاقة ميكانيكية مخزنة للغاية:
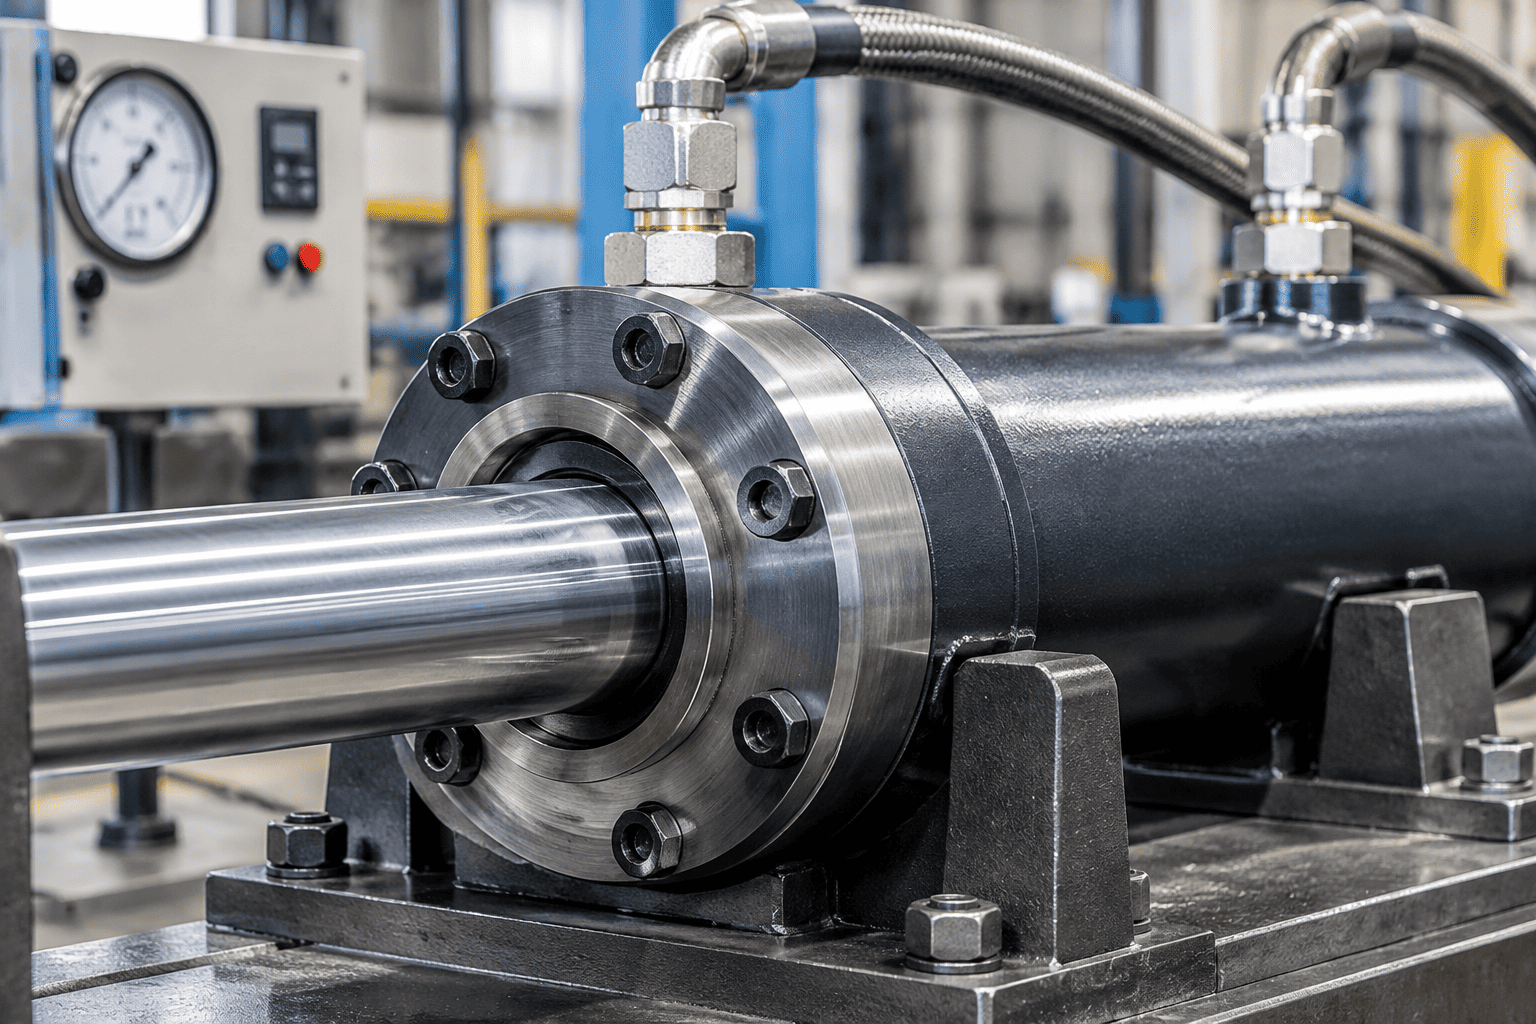
في HCIC، نقوم بإزالة مخاطر الجودة من خلال إخضاع كل أسطوانة مخصصة وقياسية لفحص صارماسطوانة هيدروليكيةإجراءات اختبار الدليل الهيدروستاتيكي قبل التعبئة والتغليف:
تتبع QR متسلسل بنسبة 100%: يتم حفر المخططات الرقمية الفردية لتحلل الضغط وسجلات الاختبار بالليزر عبر رموز QR مباشرة على أسطوانة الأسطوانة.
عمليات تدقيق شهود الطرف الثالث: تتوفر ملفات الفحص المعتمدة (EN 10204 3.1) واختبار الفيديو المباشر قبل الشحن للمشترين من أوروبا وأمريكا الشمالية.
ضمان الضغط الكامل: يضمن التحقق من ضغط العمل 1.5x أداء خالي من العيوب في عمليات التعدين الثقيلة والبناء والعمليات البحرية.